

راهنمای انتخاب فیلامنت پرینتر سهبعدی؛ مقایسه PLA، ABS، PETG و TPU
انتخاب فیلامنت پرینتر سهبعدی یکی از مهمترین مراحل در فرایند چاپ سهبعدی FDM است؛ زیرا نوع متریال مستقیماً بر استحکام، انعطافپذیری، مقاومت حرارتی، کیفیت سطح و عملکرد قطعه نهایی تأثیر میگذارد. هر فیلامنت ویژگیهای مکانیکی و چاپپذیری متفاوتی دارد و برای کاربردهای مشخصی مناسب است.
چهار متریال PLA، ABS، PETG و TPU از رایجترین گزینهها در پرینت سهبعدی هستند. در این راهنما، ویژگیهای هرکدام، تفاوت خواص مکانیکی، دمای مناسب چاپ و کاربردهای صنعتی و عمومی آنها را بررسی میکنیم تا بتوانید متناسب با نیاز پروژه، فیلامنت مناسب را انتخاب کنید.
۱. معرفی چهار فیلامنت پرکاربرد در پرینت سهبعدی
۱-۱. فیلامنت PLA؛ مناسب برای نمونهسازی و قطعات تزئینی
PLA یا پلیلاکتیک اسید یکی از پرکاربردترین فیلامنتهای پرینت سهبعدی FDM است. سهولت چاپ، تابیدگی کم، تنوع رنگ و قابلیت تولید جزئیات مناسب، این متریال را به گزینهای محبوب برای نمونهسازی اولیه، ماکتسازی و قطعات تزئینی تبدیل کرده است.
PLA در بسیاری از گریدها استحکام کششی و صلبیت مناسبی دارد؛ اما شکنندگی نسبی و مقاومت حرارتی محدود آن باعث میشود برای قطعاتی که بهطور مداوم تحت ضربه، تغییر شکل یا دمای بالا قرار دارند، همیشه انتخاب مناسبی نباشد.
مهمترین مزایای PLA:
- چاپ آسان و مناسب برای کاربران مبتدی و حرفهای
- تابیدگی و انقباض نسبتاً کم
- کیفیت سطحی و جزئیات چاپ مناسب
- تنوع رنگ و گریدهای مختلف
- مناسب برای ماکت، قطعات تزئینی و نمونهسازی اولیه
محدودیتها:
- مقاومت حرارتی محدود
- شکنندگی بیشتر در مقایسه با برخی متریالهای مهندسی
- عملکرد محدود در بعضی کاربردهای ضربهای و بارگذاری مداوم
۱-۲. فیلامنت ABS؛ مناسب برای قطعات مقاوم و کاربردی
ABS یا اکریلونیتریل بوتادین استایرن، یک ترموپلاستیک مهندسی پرکاربرد در صنایع مختلف است. مقاومت ضربهای، چقرمگی و مقاومت حرارتی مناسب، از ویژگیهای مهم آن هستند.
این متریال در تولید قطعات خودرو، محفظه تجهیزات الکترونیکی و قطعات صنعتی کاربرد دارد. همچنین امکان پرداخت سطحی با روشهایی مانند بخار استون، در شرایط کنترلشده، از ویژگیهای شناختهشده ABS است.
در مقابل، انقباض و تابیدگی قابلتوجه، دمای چاپ بالاتر و نیاز به کنترل شرایط محیطی، چاپ آن را دشوارتر از PLA میکند. استفاده از محفظه بسته و تهویه مناسب نیز برای چاپ ABS توصیه میشود.
مهمترین مزایای ABS:
- مقاومت ضربهای مناسب
- مقاومت حرارتی بالاتر از PLA
- چقرمگی و دوام مناسب در بسیاری از کاربردهای مهندسی
- قابلیت پرداخت سطحی با روشهای خاص
محدودیتها:
- احتمال تابیدگی و جداشدن قطعه از صفحه چاپ
- نیاز به کنترل دقیق دمای محیط
- نیاز به محفظه و تهویه مناسب
- دشواری چاپ بیشتر نسبت به PLA
۱-۳. فیلامنت PETG؛ تعادل میان استحکام، انعطافپذیری و چاپپذیری
PETG یا پلیاتیلن ترفتالات گلیکولدار، متریالی است که ترکیبی از سهولت چاپ نسبتاً مناسب، استحکام، چقرمگی و انعطافپذیری را ارائه میدهد.
این فیلامنت در مقایسه با PLA معمولاً مقاومت ضربهای و چقرمگی بیشتری دارد و چسبندگی بین لایهای مناسبی ایجاد میکند. همچنین در بسیاری از گریدها مقاومت شیمیایی و رطوبتی مناسبی دارد؛ البته سازگاری آن با هر ماده شیمیایی باید بهصورت جداگانه بررسی شود.
PETG برای ساخت قطعات کاربردی، محافظتی، محفظهها و بسیاری از قطعات مکانیکی گزینه مناسبی است.
مهمترین مزایای PETG:
- تعادل مناسب میان استحکام و انعطافپذیری
- مقاومت ضربهای مناسب
- چسبندگی خوب بین لایهها
- تابیدگی نسبتاً کم
- مقاومت شیمیایی بالا
محدودیتها:
- حساسیت به رطوبت و نیاز به نگهداری مناسب
- احتمال ایجاد رشتههای اضافی هنگام چاپ
- احتمال چسبندگی بیش از حد به برخی سطوح چاپ
- مقاومت حرارتی محدودتر از ABS در بسیاری از گریدها
۱-۴. فیلامنت TPU؛ مناسب برای قطعات انعطافپذیر
TPU یا پلییورتان ترموپلاستیک، فیلامنتی انعطافپذیر با رفتار لاستیکمانند است. این متریال قابلیت خمشدن، کشآمدن و فشردهشدن دارد و میتواند در بسیاری از کاربردها، تغییر شکل الاستیک را تحمل کند.
قاب تلفن همراه، واشر، آببند، ضربهگیر، قطعات ضدارتعاش و اجزای انعطافپذیر از کاربردهای رایج TPU هستند.
درجه سختی TPU معمولاً با مقیاس Shore A بیان میشود. بنابراین دو فیلامنت TPU با سختی متفاوت ممکن است رفتار مکانیکی و چاپپذیری متفاوتی داشته باشند. معمولا shore 95 بیشترین استفاده را دارد.
مهمترین مزایای TPU:
- انعطافپذیری و قابلیت کشش بالا
- جذب ضربه و ارتعاش
- مقاومت سایشی مناسب در بسیاری از گریدها
- قابلیت تولید قطعات نرم و لاستیکمانند
محدودیتها:
- دشواری بیشتر چاپ در مقایسه با بقیه متریالها
- نیاز به سرعت چاپ پایینتر در بسیاری از دستگاهها
- حساسیت به رطوبت و اهمیت نگهداری خشک
وابستگی زیاد چاپپذیری به سختی فیلامنت و سیستم اکسترودر
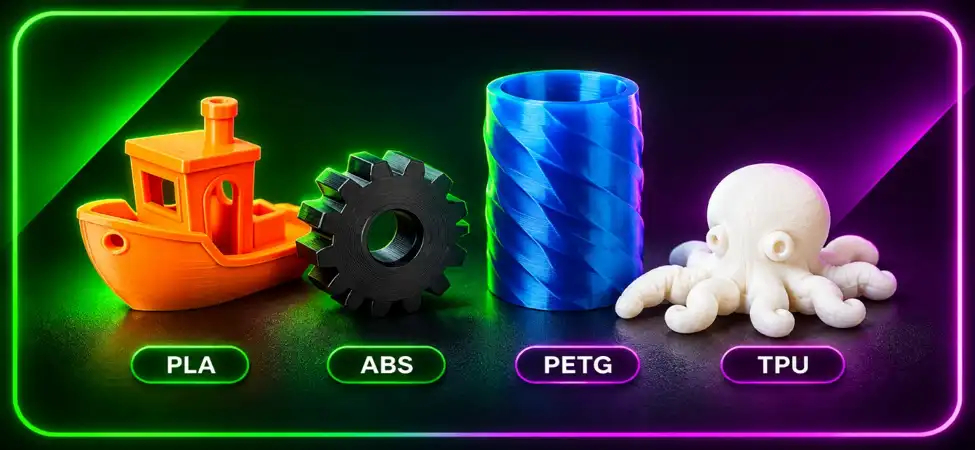
۲. مقایسه خواص مکانیکی فیلامنتهای PLA، ABS، PETG و TPU
برای انتخاب فیلامنت پرینتر سهبعدی، صرفاً مقایسه استحکام کششی کافی نیست. عملکرد یک قطعه چاپشده به مجموعهای از ویژگیهای مکانیکی و شرایط تولید وابسته است.
مهمترین ویژگیهای قابل بررسی عبارتاند از:
- استحکام کششی (Tensile Strength): بیشترین تنش کششی قابل تحمل ماده پیش از شکست تحت شرایط آزمون مشخص.
- مقاومت ضربهای (Impact Resistance): توانایی جذب انرژی ضربه بدون شکست یا ترکخوردگی.
- سختی و صلبیت (Stiffness): میزان مقاومت قطعه در برابر تغییر شکل تحت بار.
- انعطافپذیری (Flexibility): توانایی تغییر شکل تحت نیرو و بازگشت به شکل اولیه در محدوده رفتار الاستیک.
- مقاومت حرارتی (Temperature Resistance): توانایی حفظ شکل و خواص مکانیکی در دماهای بالاتر.
- چسبندگی بین لایهای (Layer Adhesion): میزان اتصال و استحکام پیوند میان لایههای چاپشده.
- مقاومت شیمیایی (Chemical Resistance): میزان پایداری ماده در تماس با مواد شیمیایی، روغنها و حلالها.
۲-۱. جدول مقایسه خواص مکانیکی چهار متریال
|
ویژگی |
PLA |
ABS |
PETG |
TPU |
|---|---|---|---|---|
|
استحکام کششی |
نسبتاً زیاد |
متوسط |
متوسط تا زیاد |
وابسته به سختی گرید |
|
مقاومت ضربهای |
معمولاً کم تا متوسط |
خوب تا زیاد |
متوسط تا زیاد |
زیاد |
|
سختی و صلبیت |
زیاد |
متوسط تا زیاد |
متوسط |
کم تا متوسط |
|
انعطافپذیری |
کم |
متوسط |
متوسط |
بسیار زیاد |
|
مقاومت حرارتی |
محدود |
خوب |
متوسط |
وابسته به گرید |
|
چسبندگی بین لایهای |
خوب |
متوسط |
معمولاً خوب |
وابسته به ترکیب |
|
مقاومت شیمیایی |
وابسته به ماده |
متوسط |
خوب |
وابسته به ترکیب |
|
مقاومت سایشی |
متوسط |
خوب |
خوب |
معمولاً زیاد |
این جدول یک مقایسه کیفی برای انتخاب اولیه است. خواص واقعی به برند، گرید، شرایط چاپ، جهتگیری قطعه و استاندارد آزمون بستگی دارند.
۲-۲. چرا استحکام کششی بهتنهایی معیار انتخاب نیست؟
استحکام کششی یکی از شاخصهای مهم در انتخاب متریال است، اما بهتنهایی تعیین نمیکند کدام فیلامنت برای یک قطعه مناسبتر است.
برای مثال، PLA ممکن است استحکام کششی مناسبی داشته باشد، اما به دلیل شکنندگی نسبی و مقاومت ضربهای محدود، در قطعهای که مرتب تحت ضربه قرار میگیرد عملکرد ضعیفتری نسبت به ABS یا PETG داشته باشد.
از طرف دیگر، PETG ممکن است در یک آزمون کشش مقدار متفاوتی نسبت به PLA نشان دهد، اما چقرمگی و تغییر شکل آن میتواند برای یک قطعه کاربردی تحت بارگذاری متغیر مناسبتر باشد.
برای مقایسه عددی استحکام کششی، باید دیتاشیت گرید مشخص فیلامنت، استاندارد آزمون، جهت نمونه و شرایط ساخت بررسی شود. به همین دلیل، اعداد مربوط به برندهای مختلف را نباید بدون توجه به شرایط آزمون مستقیماً با یکدیگر مقایسه کرد.
۲-۳. عوامل مؤثر بر استحکام قطعه پرینتشده
خواص مکانیکی خود فیلامنت تنها بخشی از استحکام نهایی قطعه را تعیین میکنند. طراحی و تنظیمات چاپ نیز نقش مهمی دارند.
جهتگیری قطعه هنگام چاپ
قطعات FDM ناهمسانگرد هستند؛ یعنی خواص مکانیکی آنها در تمام جهتها یکسان نیست. معمولاً رفتار قطعه در امتداد مسیر رشتهها با راستای عمود بر مرز لایهها تفاوت دارد. بنابراین جهت قرارگیری قطعه روی صفحه چاپ باید با توجه به جهت نیروهای واردشده انتخاب شود.
تعداد دیوارهها و ضخامت پوسته
افزایش تعداد دیوارهها یا ضخامت پوسته میتواند استحکام قطعه را، بهویژه در برابر خمش و بارگذاری موضعی، بهبود دهد.
درصد و الگوی اینفیل
درصد اینفیل تنها عامل تعیینکننده استحکام نیست. الگوی پرشدگی، تعداد دیوارهها و هندسه قطعه نیز اهمیت دارند. در بسیاری از قطعات، افزایش تعداد دیوارهها میتواند نسبت به افزایش صرف درصد اینفیل مؤثرتر باشد.
ارتفاع لایه و دمای نازل
ارتفاع لایه و دمای چاپ بر اتصال لایهها تأثیر میگذارند. دمای نامناسب ممکن است باعث اتصال ضعیف و شکست در امتداد مرز لایهها شود. تنظیم این دو پارامتر باید متناسب با فیلامنت، دستگاه و هندسه قطعه انجام شود.
سرعت چاپ و خنککاری
سرعت بیش از حد یا خنککاری نامناسب میتواند کیفیت اتصال بین لایهها را کاهش دهد. تنظیم سرعت و فن باید با نوع متریال و پروفایل چاپ هماهنگ باشد.
رطوبت فیلامنت
رطوبت میتواند باعث ایجاد حباب، خروج نامنظم مواد، رشتههای اضافی و افت کیفیت چاپ شود. PETG و TPU در بسیاری از گریدها به نگهداری خشک و کنترل رطوبت نیاز دارند.
پرداخت و عملیات پس از چاپ
روشهایی مانند آنیلکردن، پوشش اپوکسی و پرداخت شیمیایی ABS با بخار استون ممکن است در شرایط کنترلشده برای بهبود برخی ویژگیهای قطعه یا سطح استفاده شوند. بااینحال، این عملیات میتوانند ابعاد، خواص مکانیکی و کیفیت نهایی را تغییر دهند و باید متناسب با گرید ماده و کاربرد قطعه انتخاب شوند.
۲-۴. دمای چاپ و ویژگیهای چاپپذیری
دمای نازل و صفحه چاپ از عوامل مهم در انتخاب و استفاده از فیلامنت هستند. جدول زیر بازههای شروع پیشنهادی برای برخی گریدهای رایج را نشان میدهد.
|
ویژگی چاپ |
PLA |
ABS |
PETG |
TPU |
|---|---|---|---|---|
|
دمای نازل |
200 تا ۲۳0°C |
۲4۰ تا ۲60°C |
۲30 تا ۲6۰°C |
۲10 تا ۲30°C |
|
دمای صفحه چاپ |
۵۰ تا ۶۰°C |
۹۵ تا ۱۱۰°C |
۷۰ تا ۹۰°C |
۵۵ تا ۷۵°C* |
|
سهولت چاپ |
بسیار آسان |
متوسط |
نسبتاً آسان |
دشوار |
|
نیاز به محفظه بسته |
نیازی ندارد |
نیاز دارد |
توصیه می شود |
نیازی ندارد |
|
میزان تابیدگی |
کم |
زیادتر |
نسبتاً کم |
معمولاً کم |
|
حساسیت به رطوبت |
متغیر |
متغیر |
نیازمند توجه |
نیازمند توجه |
|
سرعت چاپ پیشنهادی |
متناسب با پروفایل |
متناسب با پروفایل |
متناسب با پروفایل |
معمولاً پایینتر |
دمای TPU در جدول بر اساس راهنمای Prusament TPU 95A است و نباید برای تمام گریدهای TPU مقدار قطعی در نظر گرفته شود.
توجه: این دماها نقطه شروع برای تنظیمات چاپ هستند، نه مقادیر ثابت برای همه دستگاهها و فیلامنتها. همیشه پروفایل چاپ و دستورالعمل تولیدکننده فیلامنت را در اولویت قرار دهید.
۳. برای ساخت هر نوع قطعه کدام فیلامنت مناسبتر است؟
انتخاب متریال باید بر اساس نوع بارگذاری، شرایط کاری و عملکرد مورد انتظار قطعه انجام شود. جدول زیر برای انتخاب اولیه کاربرد دارد.
|
نوع قطعه یا نیاز عملکردی |
متریال پیشنهادی |
دلیل انتخاب |
|---|---|---|
|
ماکت و قطعات تزئینی |
PLA |
چاپ آسان و جزئیات مناسب |
|
نمونهسازی اولیه سریع |
PLA |
سهولت چاپ و آمادهسازی سریع |
|
قطعه با صلبیت مناسب |
PLA یا ABS |
سختی و استحکام متناسب با گرید |
|
قطعه در معرض ضربه |
ABS یا PETG |
چقرمگی و مقاومت ضربهای مناسب |
|
قطعه تحت بار مکانیکی |
PETG یا ABS |
تعادل مناسب خواص مکانیکی |
|
قطعه در دمای بالاتر |
ABS |
مقاومت حرارتی بیشتر در بسیاری از گریدها |
|
قطعهای که باید کمی خم شود |
PETG |
|
|
قطعه کاملاً انعطافپذیر |
TPU |
رفتار لاستیکمانند |
|
واشر و آببند |
TPU |
قابلیت فشردهشدن و بازگشت شکل |
|
محفظه تجهیزات |
ABS یا PETG |
دوام و خواص مکانیکی مناسب |
|
ضربهگیر و لرزهگیر |
TPU |
انعطافپذیری و جذب انرژی |
|
قطعه نیازمند پرداخت با استون |
ABS |
قابلیت پرداخت شیمیایی کنترلشده |
این پیشنهادها برای انتخاب اولیه هستند. برای قطعات صنعتی حساس، باید بارگذاری واقعی، دمای عملکرد، ابعاد، تلرانس و دیتاشیت فیلامنت بررسی شود.
۴. نکات مهم در نگهداری و آمادهسازی فیلامنت
کیفیت چاپ فقط به انتخاب متریال وابسته نیست؛ شرایط نگهداری فیلامنت نیز اهمیت دارد.
رطوبت جذبشده در فیلامنت میتواند باعث کاهش کیفیت سطح، ایجاد حباب، رشتههای اضافی و مشکلات اکستروژن شود. به همین دلیل بهتر است قرقرهها در محیط خشک و بسته نگهداری شوند.
PETG و TPU بهویژه در شرایط نگهداری نامناسب ممکن است به خشککردن قبل از چاپ نیاز داشته باشند. دمای خشککردن و مدت زمان آن باید از دستورالعمل سازنده همان فیلامنت گرفته شود؛ زیرا خشککردن در دمای بیش از حد میتواند باعث نرمشدن یا آسیب به فیلامنت شود.
برای دستیابی به چاپ پایدار، موارد زیر را بررسی کنید:
- وضعیت رطوبت و شرایط نگهداری قرقره
- تمیزی نازل و مسیر عبور فیلامنت
- دمای نازل و صفحه چاپ
- سرعت چاپ و میزان خنککاری
- چسبندگی لایه اول به صفحه
- تنظیمات اکسترودر و نوع مکانیزم تغذیه
۵. چگونه فیلامنت مناسب پروژه را انتخاب کنیم؟
برای انتخاب دقیق متریال، ابتدا باید شرایط کاری قطعه مشخص شود. چند سؤال اساسی میتواند مسیر تصمیمگیری را روشن کند:
1. قطعه چه نوع نیرویی را تحمل میکند؟
اگر قطعه عمدتاً برای نمایش یا بررسی شکل است، PLA میتواند گزینه مناسبی باشد. اگر با ضربه یا بارگذاری مکانیکی روبهرو است، باید ABS یا PETG نیز بررسی شوند.
۲. آیا قطعه باید انعطافپذیر باشد؟
اگر قطعه نیاز به خمشدن، فشردهشدن یا جذب ارتعاش دارد، TPU گزینه مناسبتری است. اگر تنها مقدار محدودی انعطافپذیری نیاز است، PETG نیز میتواند بررسی شود.
۳. قطعه در چه دمایی کار میکند؟
در کاربردهایی که دمای عملکرد بالاتر است، مقاومت حرارتی متریال اهمیت ویژهای دارد. انتخاب نهایی باید با توجه به دمای واقعی محیط و اطلاعات دیتاشیت انجام شود.
۴. شرایط چاپ و امکانات دستگاه چیست؟
اگر دستگاه محفظه بسته ندارد یا کنترل دمای محیط محدود است، چاپ ABS ممکن است دشوارتر باشد. PLA و بسیاری از گریدهای PETG معمولاً برای چاپ در دستگاههای متداول دسترسپذیرتر هستند.
6. چه میزان دقت و کیفیت سطحی لازم است؟
هندسه قطعه، ارتفاع لایه، سرعت چاپ و تنظیمات خنککاری بر کیفیت نهایی اثر دارند. بنابراین علاوه بر نوع فیلامنت، باید پروفایل چاپ نیز متناسب با هدف پروژه انتخاب شود.
۶. جمعبندی؛ بهترین فیلامنت برای پرینت سهبعدی کدام است؟
هیچ فیلامنتی برای تمام قطعات بهترین انتخاب نیست. هر یک از متریالهای PLA، ABS، PETG و TPU برای گروه مشخصی از کاربردها طراحی شدهاند.
- PLA: گزینهای مناسب برای ماکتسازی، قطعات تزئینی، نمونهسازی اولیه و پروژههایی که سهولت چاپ اهمیت دارد.
- ABS: انتخابی مناسب برای بسیاری از قطعات کاربردی و مهندسی که به مقاومت ضربهای و حرارتی بیشتری نیاز دارند؛ البته با رعایت شرایط چاپ و تهویه.
- PETG: گزینهای متعادل برای قطعات کاربردی، محفظهها و بسیاری از اجزای مکانیکی که به ترکیبی از استحکام، چقرمگی و چاپپذیری مناسب نیاز دارند.
- TPU: مناسب برای قطعات انعطافپذیر مانند واشر، ضربهگیر، آببند و اجزای لاستیکمانند.
در نهایت، انتخاب فیلامنت پرینتر سهبعدی باید بر اساس شرایط عملکرد، نوع بارگذاری، دمای محیط، الزامات ابعادی و امکانات چاپگر انجام شود. در پروژههای صنعتی، بررسی دیتاشیت متریال و در صورت نیاز، انجام آزمون روی نمونه چاپشده اهمیت بیشتری از مقایسه یک عدد استحکام کششی دارد.
۷. سؤالات متداول درباره انتخاب فیلامنت پرینتر سهبعدی
کدام فیلامنت برای شروع پرینت سهبعدی مناسبتر است؟
PLA به دلیل چاپ آسان، تابیدگی کم و تنوع زیاد، معمولاً گزینه مناسبی برای شروع کار و نمونهسازی اولیه است.
برای قطعات صنعتی PLA بهتر است یا ABS؟
پاسخ به شرایط کاری قطعه بستگی دارد. PLA در بسیاری از کاربردها صلبیت و استحکام کششی مناسبی دارد، اما ABS معمولاً برای کاربردهایی که به مقاومت ضربهای و حرارتی بیشتری نیاز دارند گزینه مناسبتری است.
تفاوت PETG و PLA در چیست؟
PETG در بسیاری از گریدها چقرمگی و مقاومت ضربهای بیشتری دارد و کمتر شکننده است. PLA معمولاً راحتتر چاپ میشود و برای ماکت و قطعات تزئینی گزینه مناسبی است.
برای تولید قطعات انعطافپذیر کدام فیلامنت مناسب است؟
TPU متداولترین انتخاب در میان این چهار متریال برای تولید قطعات انعطافپذیر و لاستیکمانند است. میزان انعطاف آن به سختی یا درجه Shore A فیلامنت وابسته است.
آیا استحکام کششی بالاتر به معنی قطعه مقاومتر است؟
خیر. استحکام کششی تنها یکی از معیارهای مکانیکی است. مقاومت ضربهای، چقرمگی، جهتگیری لایهها، طراحی قطعه و شرایط چاپ نیز بر عملکرد نهایی اثر دارند.
آیا دمای چاپ برای تمام فیلامنتهای یک نوع یکسان است؟
خیر. دمای پیشنهادی به برند، گرید، قطر نازل، سرعت چاپ، نوع دستگاه و شرایط محیطی بستگی دارد. بهترین مرجع برای انتخاب تنظیمات، دیتاشیت یا پروفایل رسمی تولیدکننده همان فیلامنت است.
منابع فنی برای مطالعه بیشتر
- راهنمای رسمی متریالهای پرینتر سهبعدی Prusa: https://help.prusa3d.com/filament-material-guide
- راهنمای خشککردن فیلامنتها: https://help.prusa3d.com/article/drying-filament_332086
- راهنمای چاپ فیلامنتهای انعطافپذیر و TPU: https://help.prusa3d.com/article/flexible-materials_2057
- اطلاعات ویژگیهای مکانیکی متریالهای UltiMaker: https://ultimaker.com/materials/method-series-pla/
توجه: اطلاعات فنی این مقاله جنبه راهنمای انتخاب اولیه دارند. برای طراحی و تولید قطعات مهندسی، مشخصات دیتاشیت گرید مشخص فیلامنت و نتایج آزمون متناسب با شرایط کاربرد باید ملاک قرار گیرند.