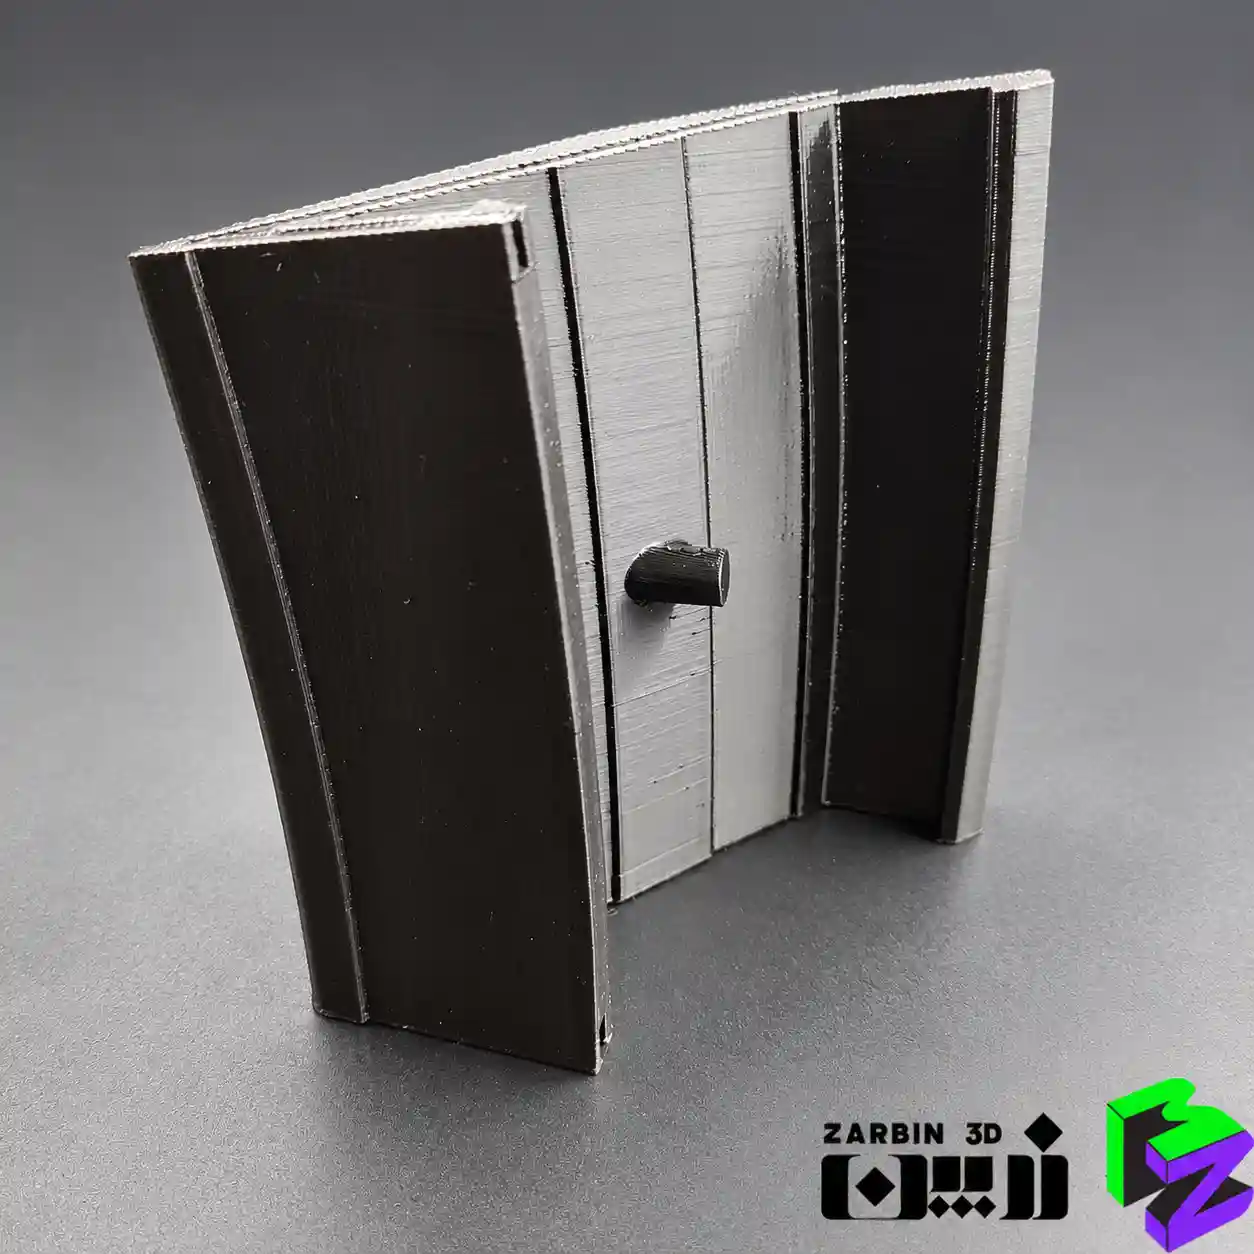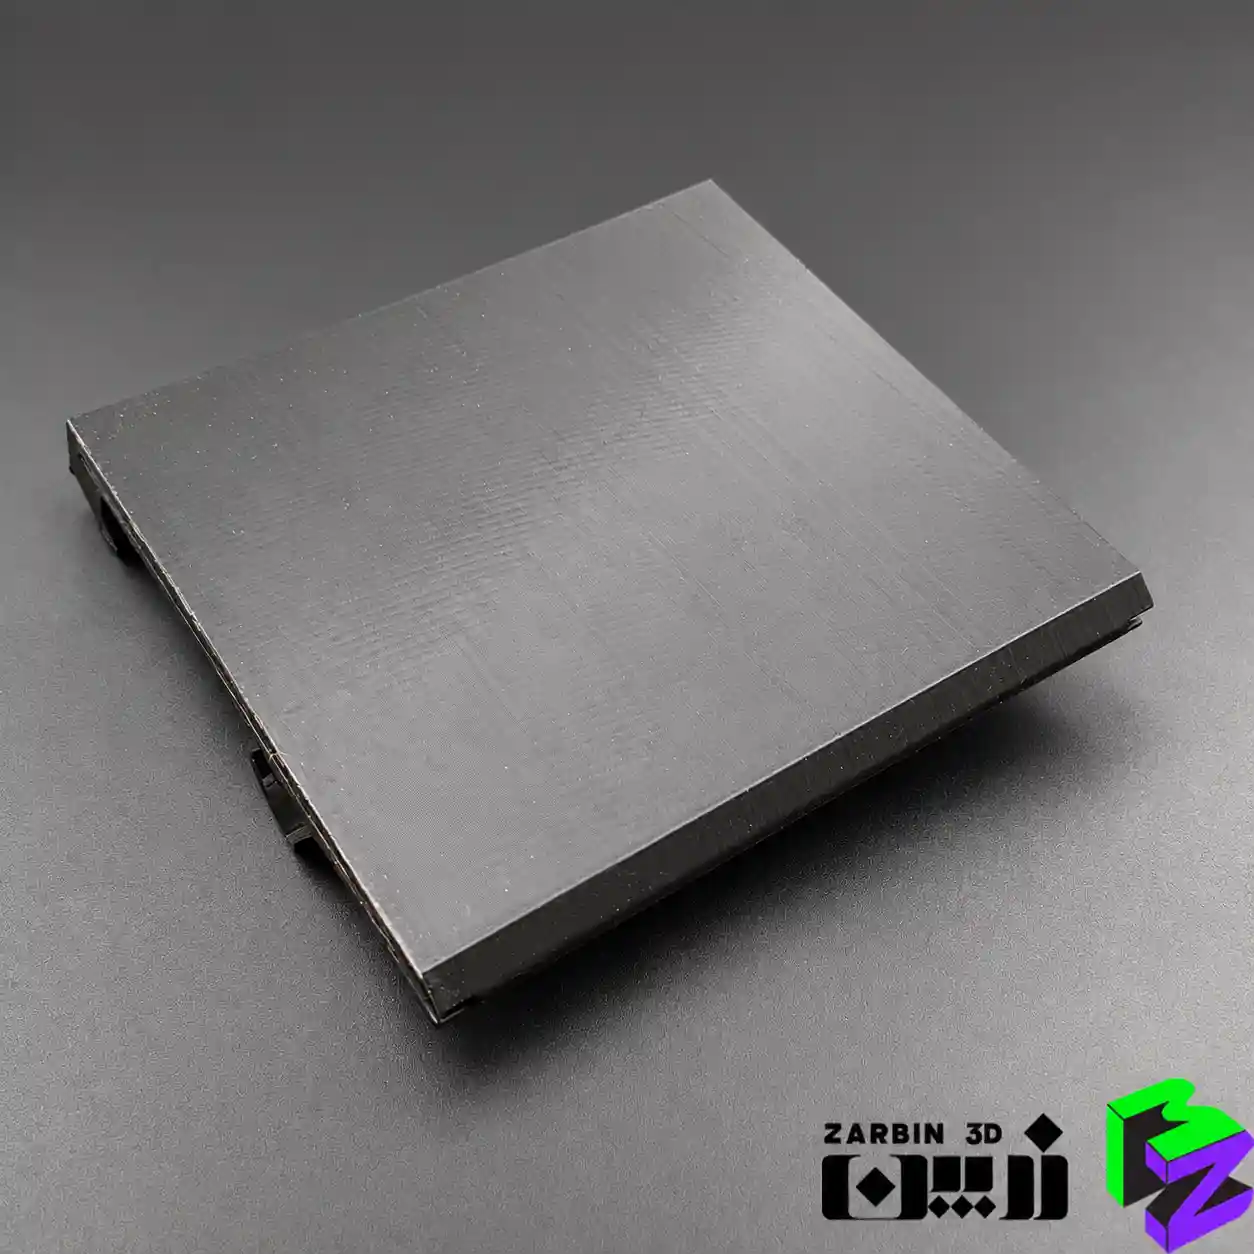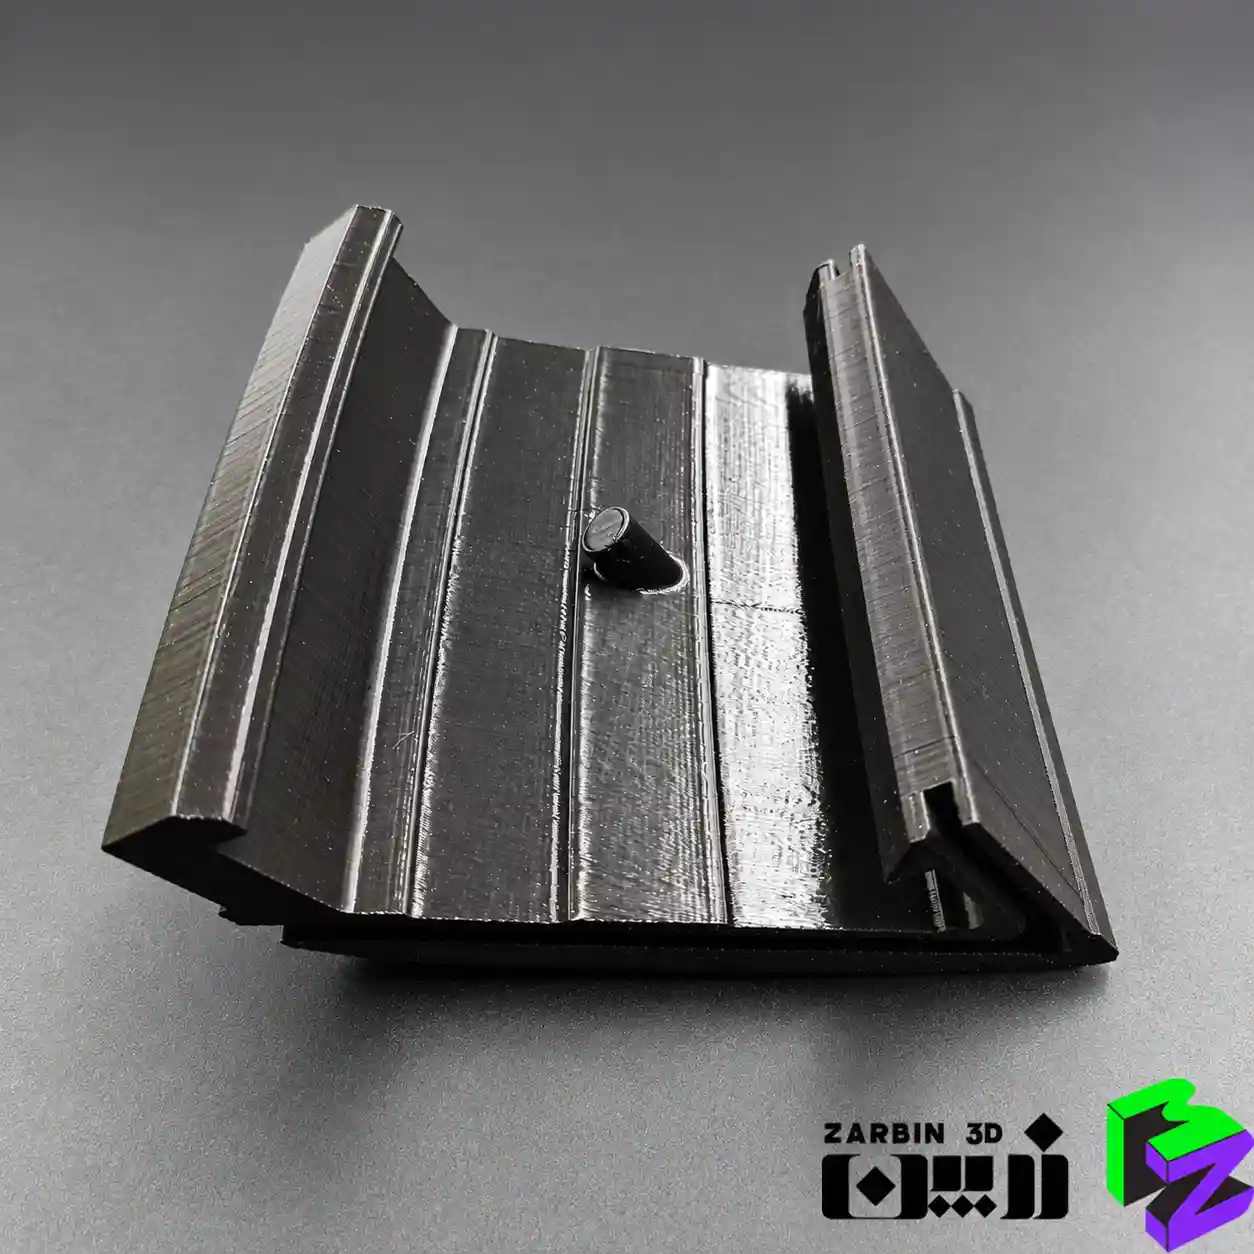
چاپ سه بعدی قطعات برای قالب گیری دقیق
چاپ سه بعدی قطعات برای قالب گیری دقیق
چاپ سهبعدی قطعات برای قالبگیری دقیق یکی از روشهای کاربردی برای ساخت مدلهای اولیه مورد استفاده در فرآیند ریختهگری دقیق (Investment Casting) است. در این روش، ابتدا مدل موردنظر با استفاده از پرینتر سهبعدی ساخته میشود. سپس مدل در مراحل آمادهسازی قالب، با دوغاب مواد دیرگداز و سرامیکی پوشانده میشود تا یک پوسته مقاوم در اطراف آن شکل بگیرد.
پس از تکمیل و آمادهسازی پوسته سرامیکی، مدل اولیه مطابق برنامه حرارتی و روش خروج متناسب با جنس متریال از داخل قالب خارج میشود. در نتیجه، فضای منفی قطعه درون قالب باقی میماند و برای مرحله ریختن آلیاژ مذاب آماده میشود.
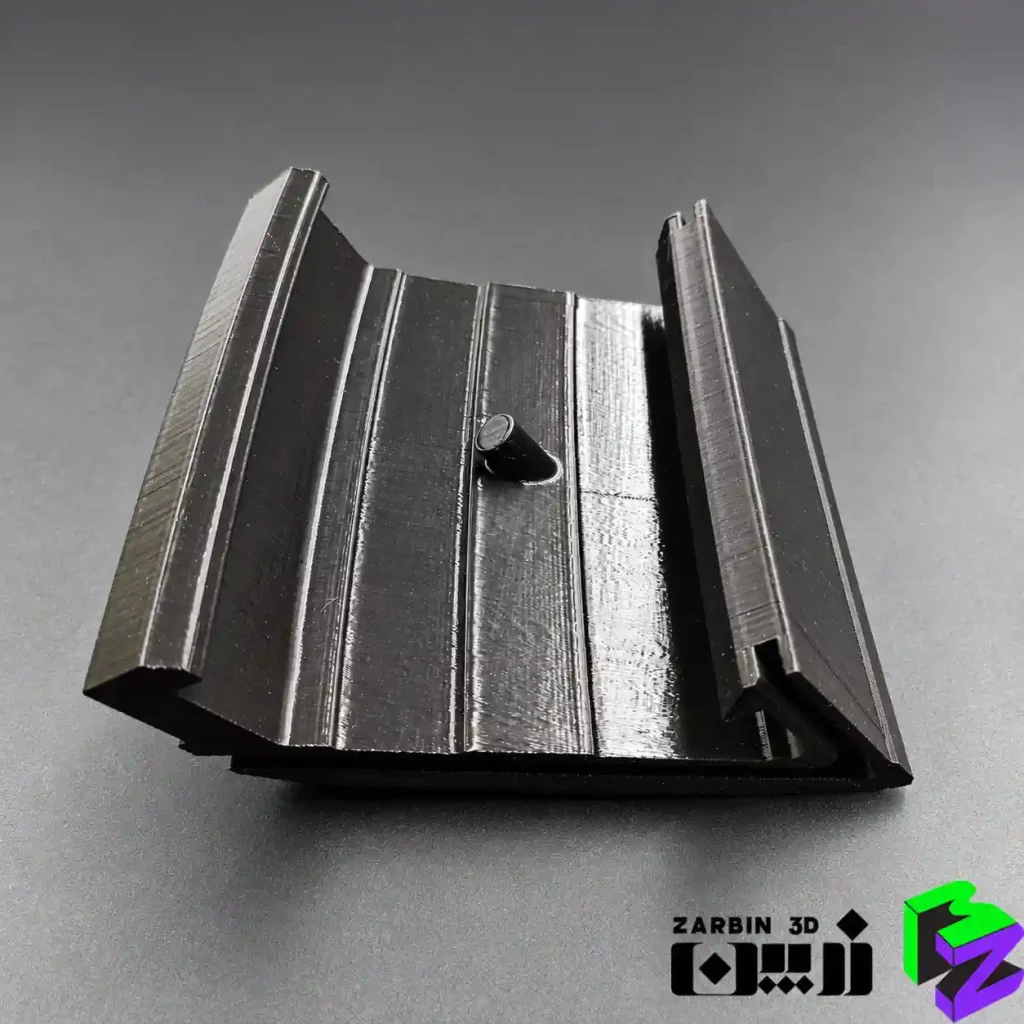
در این نمونهکار، برای ساخت مدل اولیه از فیلامنت PLA و فناوری چاپ سهبعدی FDM استفاده شده است. تنظیمات چاپ با توجه به هندسه قطعه، کیفیت سطح موردنیاز و شرایط آمادهسازی قالب انتخاب شدهاند.
تست عنوان بخش دوم
ریختهگری دقیق یکی از روشهای تولید قطعات فلزی با هندسه پیچیده، جزئیات ظریف و دقت ابعادی مناسب است. در این فرآیند، مدل اولیه نقش مهمی در تعیین شکل و جزئیات حفره قالب نهایی دارد.
در روش متداول، مدلهای مومی برای ایجاد فضای اولیه قالب استفاده میشوند. با استفاده از چاپ سهبعدی میتوان مدلهای اولیه را مستقیماً از روی فایل طراحی سهبعدی تولید کرد و در بسیاری از پروژهها، زمان و هزینه ساخت مدل را کاهش داد.
مراحل اصلی آمادهسازی قالب به شرح زیر است:
۱. طراحی و آمادهسازی مدل سهبعدی قطعه
۲. چاپ مدل با متریال مناسب و بررسی کیفیت هندسی آن
۳. آمادهسازی مدل برای پوششدهی با دوغاب سرامیکی
۴. ایجاد پوسته سرامیکی با لایههای متوالی مواد دیرگداز
۵. خروج مدل اولیه از قالب مطابق برنامه حرارتی مناسب
۶. آمادهسازی قالب برای ریختن فلز مذاب
انتخاب صحیح متریال و تنظیمات چاپ در این فرآیند اهمیت زیادی دارد؛ زیرا هرگونه تغییر شکل، نقص سطحی یا باقیماندن مواد در قالب میتواند بر کیفیت قطعه نهایی تأثیر بگذارد.
تنظیمات چاپ سهبعدی برای ریختهگری دقیق
در ساخت مدلهای مورد استفاده در ریختهگری دقیق، تنظیمات چاپ باید با توجه به ابعاد قطعه، جزئیات هندسی، کیفیت سطح و استحکام موردنیاز انتخاب شوند.
در این پروژه، از تنظیمات زیر برای چاپ مدل اولیه استفاده شده است:
- فناوری چاپ: FDM
- ارتفاع لایه: ۲۰۰ میکرون (۰.۲ میلیمتر)
- سرعت چاپ: ۷۰ میلیمتر بر ثانیه
- تعداد دیواره: ۳ عدد
- درصد تراکم داخلی: ۷ درصد
- تعداد لایه ثبتشده: ۴ عدد
- جنس فیلامنت: PLA
- رنگ فیلامنت: مشکی
- زمان چاپ: ۸ ساعت
ارتفاع لایه ۲۰۰ میکرون در این پروژه بهعنوان تنظیم انتخابشده برای ساخت مدل استفاده شده است. کاهش ارتفاع لایه میتواند به بهبود جزئیات و کاهش خطوط قابل مشاهده روی سطح کمک کند، اما معمولاً زمان چاپ را افزایش میدهد.
بنابراین، انتخاب ارتفاع لایه باید با توجه به سطح موردنیاز، ابعاد قطعه و محدودیت زمانی پروژه انجام شود.
انتخاب متریال PLA برای ساخت مدل ریختهگری
یکی از مهمترین مراحل در ساخت مدلهای چاپ سهبعدی برای ریختهگری دقیق، انتخاب متریال مناسب است. در این پروژه از فیلامنت PLA استفاده شده است.
PLA یکی از متریالهای پرکاربرد در فناوری چاپ سهبعدی FDM است که به دلیل سهولت چاپ، دسترسی مناسب و قابلیت تولید قطعات با جزئیات هندسی قابلقبول در بسیاری از پروژههای نمونهسازی مورد استفاده قرار میگیرد.
با این حال، استفاده از PLA در فرآیند ریختهگری دقیق نیازمند توجه به شرایط حرارتی و ویژگیهای فیلامنت است.
مهمترین مواردی که باید بررسی شوند عبارتاند از:
- ترکیب و افزودنیهای موجود در فیلامنت
- رفتار حرارتی متریال در هنگام گرمشدن
- میزان انبساط مدل در مراحل اولیه حرارتدهی
- مقدار خاکستر و مواد باقیمانده پس از خروج مدل
- سازگاری متریال با ترکیب پوسته سرامیکی و برنامه حرارتی کوره
نکته مهم این است که تمام انواع PLA رفتار یکسانی ندارند و نمیتوان خروج کاملاً تمیز و بدون پسماند را برای همه فیلامنتها تضمین کرد. بنابراین، پیش از استفاده در تولید نهایی، باید متریال انتخابشده با شرایط واقعی فرآیند و روش مورد استفاده در ریختهگری آزمایش شود.
تأثیر درصد پرشوندگی و تعداد دیوارهها بر کیفیت مدل
در چاپ سهبعدی مدلهای مورد استفاده در قالبگیری دقیق، درصد پرشوندگی داخلی (Infill) و تعداد دیوارهها (Walls / Perimeters) از پارامترهای مهم در کنترل وزن، استحکام و پایداری هندسی قطعه هستند.
در این نمونهکار، تعداد ۳ دیواره و درصد تراکم داخلی ۷ درصد انتخاب شده است.
پرشوندگی کمتر میتواند مصرف متریال و زمان چاپ را کاهش دهد؛ اما مقدار آن باید متناسب با ابعاد، هندسه و استحکام موردنیاز مدل تعیین شود.
از طرف دیگر، تعداد دیوارهها در تعیین استحکام پوسته خارجی مدل و حفظ شکل هندسی آن اهمیت دارد. افزایش تعداد دیوارهها میتواند مقاومت ساختاری قطعه را افزایش دهد، اما لزوماً انتخاب حداکثری آن برای تمام مدلها مناسب نیست.
در این مرحله باید به موارد زیر توجه شود:
- حفظ شکل هندسی قطعه در زمان چاپ و جابهجایی
- جلوگیری از تغییر شکل هنگام آمادهسازی و پوششدهی
- انتخاب درصد پرشوندگی متناسب با هندسه و شرایط فرآیند
- بررسی ضخامت دیوارهها و ساختار داخلی مدل
- توجه به تعداد لایهها و کیفیت بستهشدن سطوح بالا و پایین، متناسب با تنظیمات چاپ
ترکیب صحیح این پارامترها به ساخت مدلی پایدار و متناسب با نیاز فرآیند ریختهگری کمک میکند.
کنترل کیفیت سطح و آمادهسازی مدل پیش از قالبگیری
- کیفیت سطح مدل چاپشده یکی از عوامل تأثیرگذار بر کیفیت سطح قالب و قطعه فلزی نهایی است. خطوط لایهبندی، ناهمواریها، آثار ساپورت و نقصهای هندسی میتوانند در مراحل بعدی فرآیند نیز اهمیت پیدا کنند.
به همین دلیل، پس از چاپ مدل باید وضعیت ظاهری و ابعادی آن مورد بررسی قرار گیرد.
مهمترین اقدامات پیشنهادی در این مرحله عبارتاند از:
-
- بررسی ابعاد و تطابق مدل چاپشده با فایل طراحی
- کنترل لبهها، گوشهها و جزئیات هندسی
- بررسی اتصالات بین لایهها و دیوارهها
- حذف ساپورتها و آثار اضافی چاپ
- اصلاح ناهمواریهای سطح در صورت نیاز
- بررسی ترکها، تابخوردگی و تغییر شکل احتمالی
- اطمینان از تمیزبودن سطح پیش از شروع پوششدهی سرامیکی
هرچه سطح مدل اولیه یکنواختتر و جزئیات هندسی آن دقیقتر باشد، کنترل کیفیت مراحل بعدی نیز سادهتر خواهد بود.
۵ نکته مهم در چاپ سهبعدی مدلهای ریختهگری دقیق
۱. ارتفاع لایه چاپ باید متناسب با میزان جزئیات و کیفیت سطح موردنیاز انتخاب شود. در این پروژه از ارتفاع لایه ۲۰۰ میکرون استفاده شده است.
۲. متریال PLA برای ساخت مدل اولیه این پروژه انتخاب شده است؛ اما رفتار حرارتی و میزان مواد باقیمانده آن باید با توجه به نوع فیلامنت و شرایط واقعی خروج مدل بررسی شود.
۳. تعداد دیوارهها و درصد پرشوندگی باید براساس هندسه و استحکام موردنیاز تعیین شوند. در این نمونهکار از ۳ دیواره و ۷ درصد تراکم داخلی استفاده شده است.
۴. کیفیت سطح، ابعاد و یکپارچگی لایههای چاپشده باید پیش از شروع فرآیند پوششدهی سرامیکی کنترل شوند.
۵. برنامه حرارتی خروج مدل باید با جنس متریال، ضخامت دیوارهها، ساختار داخلی مدل و ترکیب پوسته سرامیکی سازگار باشد.
نمونهکارهای مرتبط با چاپ سهبعدی برای قالبگیری دقیق
برای آشنایی با پروژههای مشابه و مشاهده نمونههای دیگر از کاربرد چاپ سهبعدی در ساخت مدلهای اولیه و قطعات صنعتی، میتوانید نمونهکارهای زیر را بررسی کنید:
- نمونه کار ۲۲ – چاپ سهبعدی تیراژ قطعات
- نمونه کار ۲۳ – چاپ سهبعدی قطعات برای قالبگیری دقیق
- نمونه کار ۱۵ – چاپ سهبعدی برای قالبگیری دقیق
- نمونه کار ۱۷ – چاپ سهبعدی پروانه یا ایمپلر برای قالبگیری دقیق
- نمونه کار ۱۴ – چاپ سهبعدی تیراژ قطعات
- نمونه کار ۱۶ – چاپ سهبعدی پره برای قالبگیری دقیق
مشاهده نمونهکارهای مرتبط به درک بهتر کاربردهای چاپ سهبعدی در پروژههای صنعتی و فرآیندهای قالبسازی کمک میکند.
منابع علمی و مراجع فنی ریختهگری دقیق و ساخت افزایشی
برای مطالعه بیشتر درباره فناوری ساخت افزایشی، انتخاب مواد اولیه و کاربرد مدلهای چاپ سهبعدی در ریختهگری دقیق، منابع زیر قابل استفاده هستند:
- ISO/TC 261 – کمیته استانداردسازی ساخت افزایشی
- بررسی تأثیر انتخاب متریال، درصد پرشوندگی و ارتفاع لایه بر کیفیت سطح در ریختهگری دقیق – مجله Micromachines، سال ۲۰۲۳
- ارزیابی کاربرد مدلهای چاپ سهبعدی در ریختهگری دقیق – International Journal of Metalcasting، سال ۲۰۲۶
این منابع اطلاعات فنی و پژوهشی بیشتری درباره تأثیر پارامترهای چاپ، انتخاب متریال و رفتار مدلهای چاپشده در فرآیند ریختهگری ارائه میکنند.
جمعبندی؛ اهمیت تنظیمات چاپ در ساخت مدل ریختهگری دقیق
چاپ سهبعدی قطعات برای قالبگیری دقیق به انتخاب صحیح متریال، تنظیمات چاپ و کنترل کیفیت مدل اولیه وابسته است. در این پروژه، مدل با استفاده از فیلامنت PLA و فناوری FDM تولید شده و پارامترهایی مانند ارتفاع لایه ۲۰۰ میکرون، سه دیواره و تراکم داخلی ۷ درصد برای آن در نظر گرفته شدهاند.
انتخاب این تنظیمات باید با توجه به هندسه قطعه، کیفیت سطح موردنیاز، استحکام مدل و شرایط واقعی فرآیند خروج از قالب انجام شود.
در نهایت، کنترل کیفیت مدل چاپی و بررسی سازگاری متریال با مراحل قالبگیری و حرارتدهی از اقدامات مهم برای کاهش احتمال نقص در فرآیند تولید قطعات ریختهگری دقیق هستند.